东莞市赛朗密封科技有限公司
手机:13450082237
电话:0769-22210391
传真:0769-22217692
网址:www.sllseals.com
邮箱:13450082237@163.com
地址:广东省东莞市东城街道桑园社区银贵路6号
聚氨酯PU异形密封圈件加工工艺有哪些?这是许多设备制造与维护人员在选型或定制密封解决方案时经常提出的疑问。作为一种兼具橡胶弹性与塑料强度的工程材料,聚氨酯PU在耐磨损、耐油性和抗撕裂性能方面表现突出,使其成为液压系统、气动设备和各类往复运动机械中的常见密封选择。然而,异形截面、非标尺寸或复合功能要求的密封圈,无法通过标准件库直接满足,依赖特定的加工工艺来实现。下面围绕聚氨酯PU异形件加工,梳理目前行业主流的技术路径与适用场景。
浇注成型工艺
浇注是聚氨酯PU异形密封圈件加工中应用较广的液态加工方式。该工艺将预聚体与扩链剂、催化剂按配方混合后,直接注入预热至特定温度的金属模具型腔,经硫化、脱模和后固化处理得到成品。对于截面形状复杂、带有沟槽或唇口结构的异形圈,浇注能够较好地复制模具细节,尺寸公差可控制在±0.1mm以内(视模具精度而定)。该方法的优势在于适合中大型密封件及小批量定制,模具成本相对压注法偏低;但需注意混合脱泡环节,若气泡未排净,可能影响局部致密度。实际生产中,浇注工艺常配合车削修边工序,以去除分型面飞边。
注射成型工艺
当异形密封圈批量较大且截面尺寸较稳定时,注射成型体现较好的经济性。该工艺将热塑性聚氨酯(TPU)或液态浇注型聚氨酯(CPU)通过螺杆塑化后,高压注入闭合模具,经保压、冷却快速成型。注射工艺能够实现多腔模具生产,周期可缩短至30-60秒/模,适合直径小于200mm的中小型异形圈。不过,注射工艺对材料熔融指数和模具排气设计有较高要求,对于带有倒扣或侧向孔洞的异形结构,可能需要设计滑块或斜顶机构,增加模具投入。目前,部分企业采用模流分析软件预先模拟填充过程,以减少试模次数。
车削加工工艺
对于超大型、超厚截面或少量非标异形圈,车削加工是一种灵活的替代方案。该工艺采用聚氨酯PU预成型棒材或管材,通过数控车床配合仿形刀具,直接切削出所需截面形状。车削工艺无需开模,交付周期可压缩至3-5个工作日,特别适合设备维修急件或首版验证样件。但需指出,车削表面存在螺旋刀痕,通常需配合砂带抛光或液体研磨处理,且材料利用率约为60%-75%,高于此数值的排料设计需谨慎评估。此外,车削件的物理性能略低于模压件,因为分子链取向与切削方向相关,在高压动态工况下建议留出性能余量。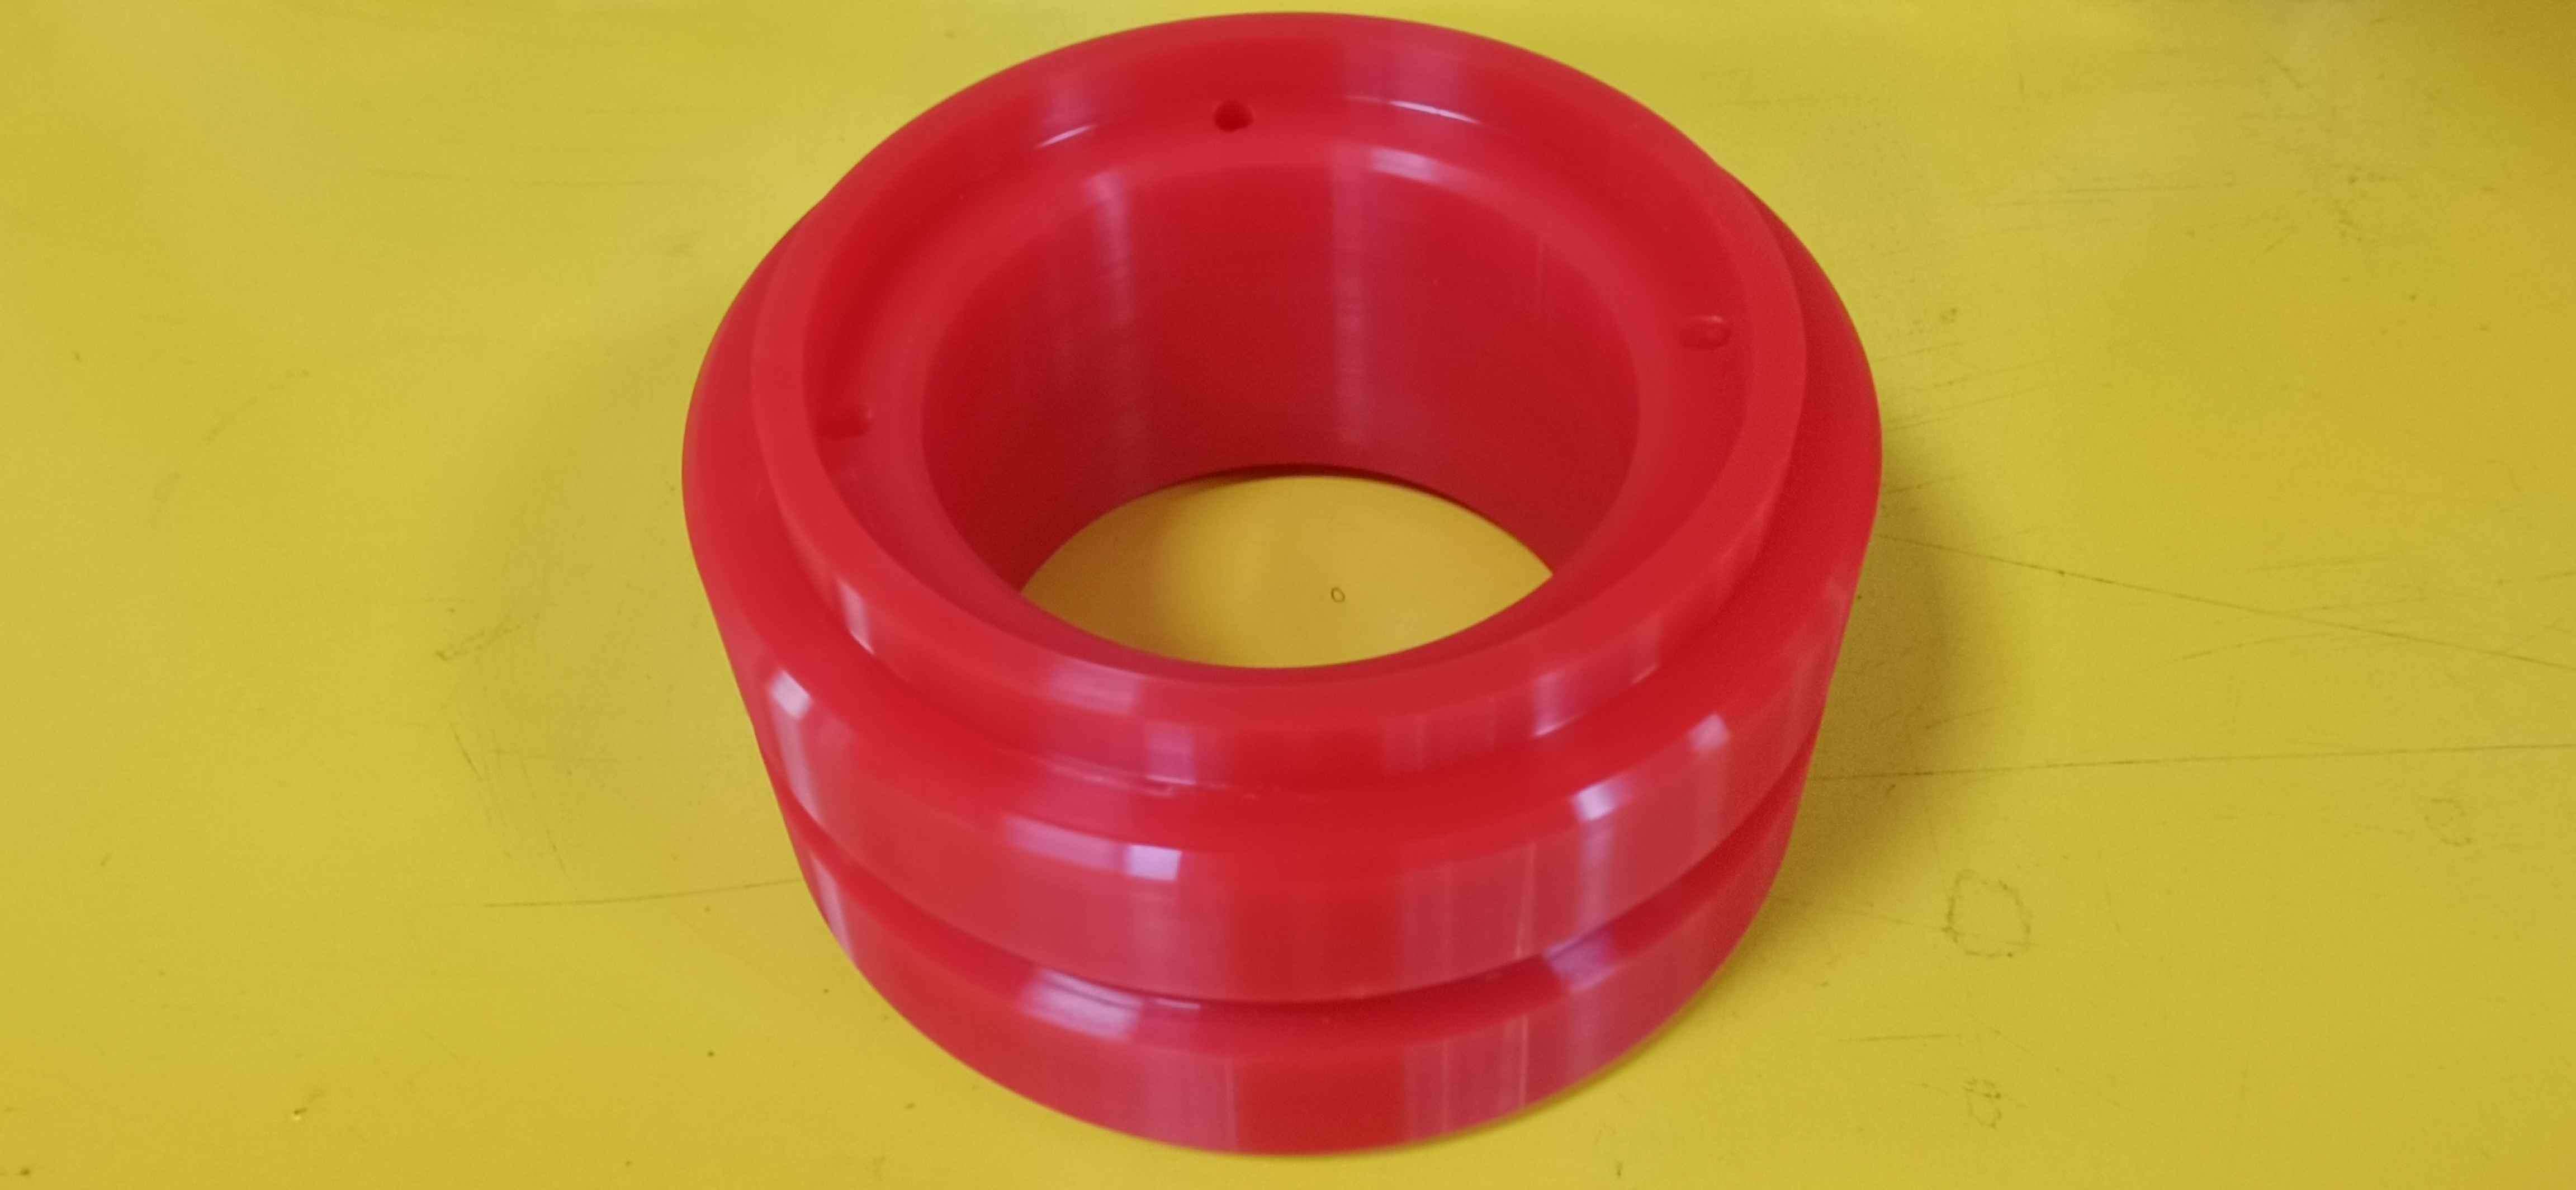
模压成型工艺
模压是将称量好的聚氨酯预混料或混炼型聚氨酯(MPU)直接放入开放式模具型腔,经合模、加压、加热硫化而成。该工艺适合厚壁、大直径或带有金属嵌件的异形密封圈,能够提供较好的密度均匀性。模压的模具结构较注射模具简单,但每模生产周期较长(约3-8分钟),且需要操作人员控制加料重量,避免缺料或溢料。对于截面变化剧烈(如阶梯形、锥面)的异形件,模压展现出较好的材料流动适应性,但飞边较厚,后续需安排冷冻去毛边或手工修整。
水切割与冲切工艺
对于平面型异形密封垫片或薄壁异形圈(厚度≤3mm),可采用高压水切割或冲切方式。水切割利用加砂水流切割聚氨酯板材,无热影响区,切口质量较好,适合小批量多品种切换;冲切则依赖专用刀模,在液压机上一次性落料,效率高但刀模费用较高,且对材料硬度有要求(通常肖氏A90以下)。这两种工艺在聚氨酯PU异形件加工领域中常作为辅助手段,与上述主流工艺形成互补。
后处理与检测要点
无论采用哪种成型方式,异形密封圈件加工完成后均需进行必要的后处理,包括:二次硫化(改善压缩变形性能)、冷冻修边(去除微小毛刺)以及尺寸全检。值得留意的是,异形圈的功能面(如唇口、密封脊)往往不允许有划伤或流痕,因此检测环节建议搭配光学投影仪或三坐标测量机,而非仅依赖通止规。部分工况要求耐水解或阻燃改性,则需在混料阶段添加相应助剂,这属于配方层面的工艺配合,而非单纯成型设备可覆盖。
综合来看,聚氨酯PU异形密封圈件加工工艺的选择并非单一选项,而需根据截面复杂度、数量、尺寸范围、交付周期及使用压力等多维度权衡。浇注和模压适合追求物理性能的承压密封;注射适合大批量中小规格;车削则解决应急与非标大尺寸痛点。建议企业在提出定制需求时,向加工方提供完整的工况参数(介质、温度、运动速度、安装沟槽尺寸),以便工艺人员选取合适的加工路线,并预留适当的试制验证环节。没有普遍适用的佳工艺,只有依据实际条件匹配的适宜方案——这一认知有助于避免过度设计或成本超支,也能提升密封系统的整体可靠性。

contact us
东莞市赛朗密封科技有限公司
全国服务热线:0769-22210391
手机(Tel):13450082237
传真(Fax):0769-22217692
网址:www.sllseals.com
地址(Add):广东省东莞市东城街道桑园社区银贵路6号
service
0769-22210391分机802
服务热线


 淘宝旺旺