东莞市赛朗密封科技有限公司
手机:13450082237
电话:0769-22210391
传真:0769-22217692
网址:www.sllseals.com
邮箱:13450082237@163.com
地址:广东省东莞市东城街道桑园社区银贵路6号
在液压传动与旋转机械的工程实践中,动态密封点往往是系统可靠性的薄弱环节。当设备同时面临高压介质与连续旋转运动时,密封件的选择与验证更需审慎。高压旋转密封圈作为连接旋转轴与固定腔体的关键元件,其耐压旋转特性直接关系到介质泄漏率、摩擦功耗及维护周期。本文从工程应用角度,解析此类密封件在压力与速度复合工况下的行为规律,为选型与故障分析提供参考。
耐压性能的边界与介质适应性
高压旋转密封圈的耐压能力并非固定值,而是与密封结构、材料硬度及支撑环配置密切关联。对于单向作用旋转密封,其许用压力范围通常在15~30 MPa之间,而双向承压设计或带有减压槽的结构可将峰值耐受能力提升至40 MPa以上。值得留意的是,额定静压与动压之间存在差异:旋转状态下,离心力与油膜动力效应会使密封唇口开启力发生变化,实际动压承载值往往比静压测试值低10%~20%。因此,在选型时需依据设备的工作制(连续旋转或间歇摆动)对样本数据作降额处理。此外,压力波动频率对密封寿命的影响大于平均压力值,频繁的压力冲击会导致密封根部产生疲劳裂纹,建议在系统回路中增设蓄能器或缓冲阀,以维持压力变化率不超过 0.5 MPa/s。
旋转速度对密封行为的影响机制
旋转运动引入的线速度会改变密封接触区的润滑状态。当轴径线速度低于 0.5 m/s 时,边界润滑占主导,密封唇与轴面直接接触,摩擦力矩较大,此时耐压性能受限于材料抗挤出能力;当速度升至 1.5~4.0 m/s 时,动压润滑效应逐渐形成,接触面间形成完整油膜,泄漏量趋于稳定,摩擦热显著降低。但速度超过 5 m/s 后,离心力使密封唇跟随性下降,同时温升导致橡胶模量降低,耐压有效值呈下降趋势。工程中常用 PV 值(压力与速度乘积)作为综合评判指标,对于丁腈橡胶材质的高压旋转密封圈, PV 值上限为 8~10 MPa·m/s;聚氨酯或聚四氟乙烯复合材料可耐受 12~15 MPa·m/s。需注意,PV 值仅作为初步筛选依据,实际允许值需结合轴表面粗糙度(建议 Ra 0.2~0.4 μm)与介质清洁度(NAS 7 级或更优)共同确定。
温度与介质化学性的耦合作用
高压旋转密封圈在旋转工况下的失效案例中,约 60% 与温度失控有关。旋转摩擦产生的内热与外部环境热源叠加,使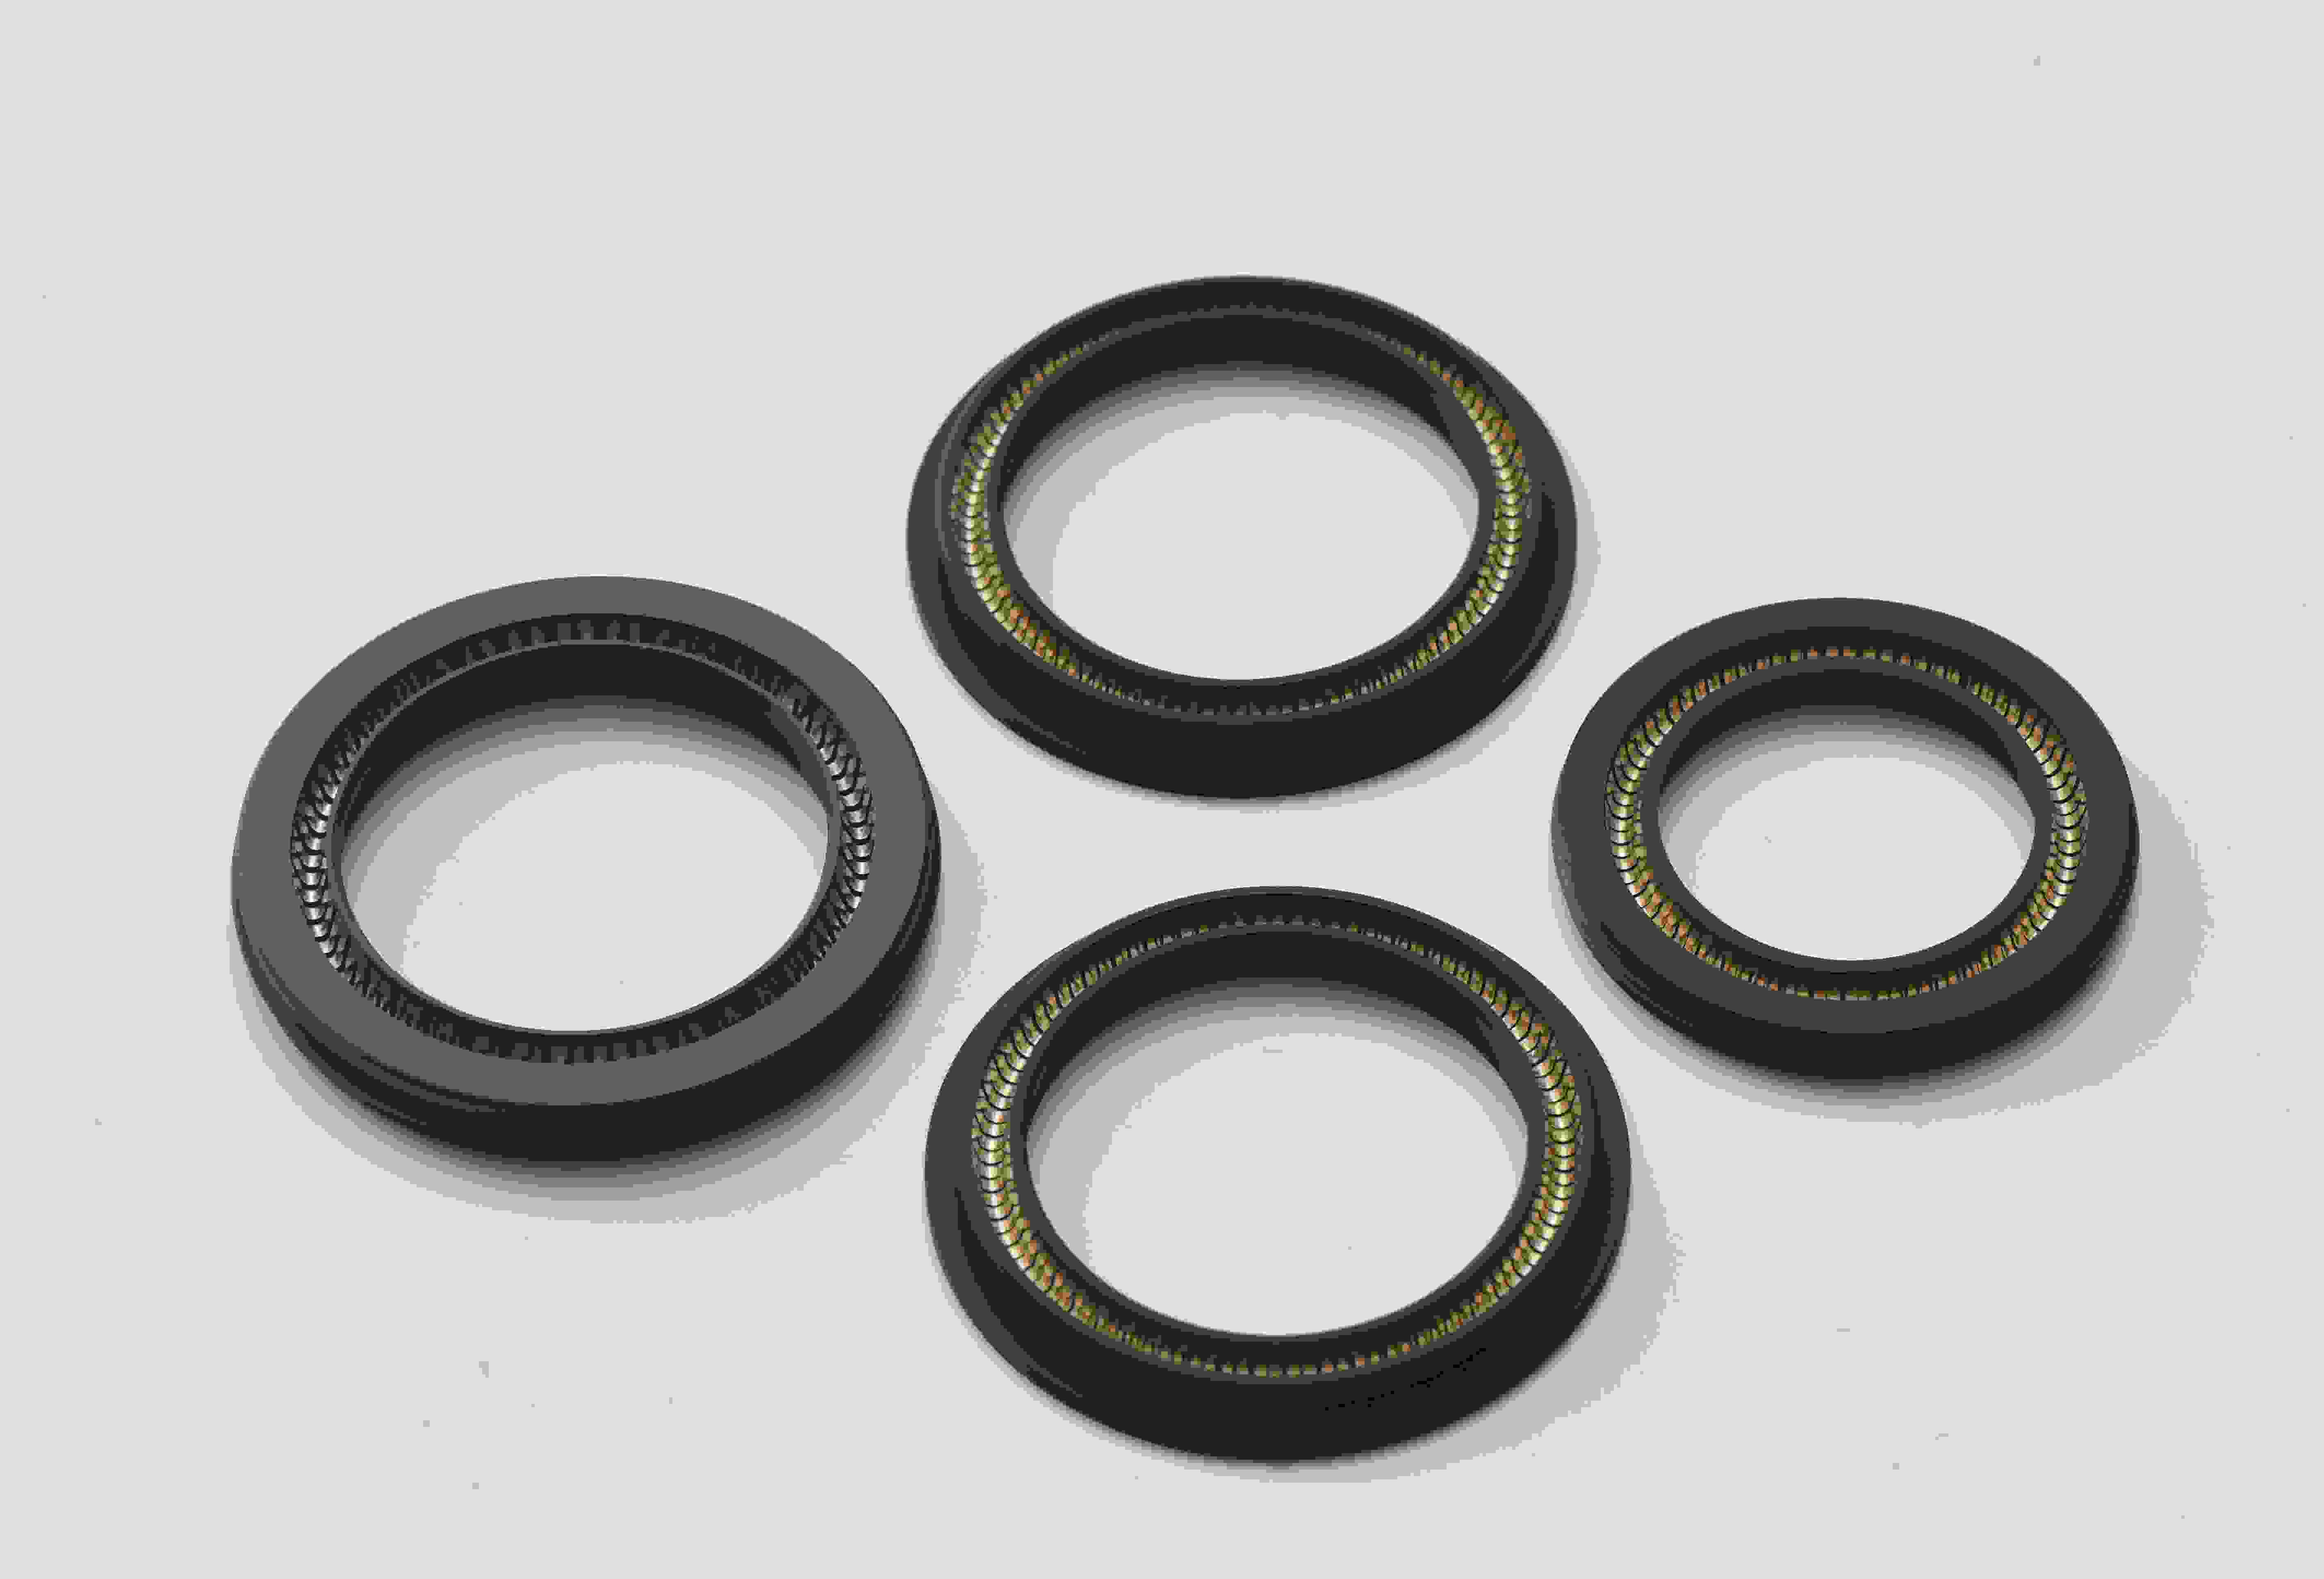 密封区域温度较油液平均温度高出 10~15℃。当连续运转温度超过 80℃时,氟橡胶材料的耐压保持率下降至常温值的 75% 以下,而氢化丁腈橡胶在 100℃时仍可保留 85% 以上的耐压能力。同时,高压环境会加速介质分子渗入密封材料基体,产生溶胀或萃取效应。例如,在磷酸酯抗燃油体系中,普通丁腈胶的体积膨胀率可达 12%~18%,导致密封唇口几何变形,耐压旋转特性发生偏移。建议在油样检测中增加胶料硬度变化监测项,若硬度下降超过 5 个 Shore A 单位,应考虑缩短密封更换周期。
结构优化与安装工艺的实践要点
为改善高压旋转密封圈的耐压旋转特性,制造商常在密封根部增设抗挤出挡圈或采用阶梯式唇口设计。挡圈材质选用聚醚醚酮或聚酰亚胺时,可在 40 MPa 脉冲压力下有效防止根部间隙侵入。安装过程中,轴端倒角角度应控制在 15°~20°,且过渡圆角半径不小于 0.5 mm,避免装配时划伤唇口。值得强调,旋转方向对密封性能存在影响:单向旋转密封不得反向安装,否则唇口泵吸效应逆转,导致泄漏量成倍增加。在重载低速场合,可选用带弹簧补偿的旋转密封结构,以维持低压启动时的初始接触应力。
监测方法与维护策略
实际运行中,建议通过壳体泄漏油口收集管观察滴漏频率,正常工况下允许微量渗漏(每分钟 3~5 滴)用于润滑接触面。若泄漏突然停止,可能预示密封唇过度压缩或油液碳化,需及时停机检查;若泄漏呈喷射状,则表明密封已发生结构性失效。采用油液光谱分析监测铁谱颗粒浓度,当浓度增速超过基线值 30% 时,可作为密封磨损加剧的辅助判据。对于周期旋转设备(如回转接头、液压马达),建议每运转 2000 小时对高压旋转密封圈进行径向游隙测量,当游隙超过轴径的 0.3% 时安排更换。
综合来看,高压旋转密封圈的耐压旋转特性是压力、速度、温度与材料四维交互的结果,不存在通用型解决方案。设计人员应从实际工况出发,结合制造方提供的 PV 曲线与寿命试验数据,预留 20% 以上的裕量。同时,建立密封更换台账,记录每次拆检时的磨损形态(如偏磨、裂纹或碳化),为后续选型积累现场依据。通过理性的参数匹配与规范的维护流程,可将旋转密封相关停机损失控制在可接受区间内,保障液压系统的长期稳定运行。

contact us
东莞市赛朗密封科技有限公司
全国服务热线:0769-22210391
手机(Tel):13450082237
传真(Fax):0769-22217692
网址:www.sllseals.com
地址(Add):广东省东莞市东城街道桑园社区银贵路6号
service
0769-22210391分机802
服务热线


 淘宝旺旺