东莞市赛朗密封科技有限公司
手机:13450082237
电话:0769-22210391
传真:0769-22217692
网址:www.sllseals.com
邮箱:13450082237@163.com
地址:广东省东莞市东城街道桑园社区银贵路6号
撞针密封圈多用于喷射阀、点胶阀、打钉枪等高频冲击往复结构,典型失效现象主要表现为漏胶、滴胶、拉丝、漏气、卡滞,失效诱因集中在磨损、介质溶胀、撞针划伤、装配与结构设计不当几大类。很多故障表象都是泄漏,但根源不同,对应的改善方案差异很大,需要结合工况、介质、摩擦副状态逐一区分排查。
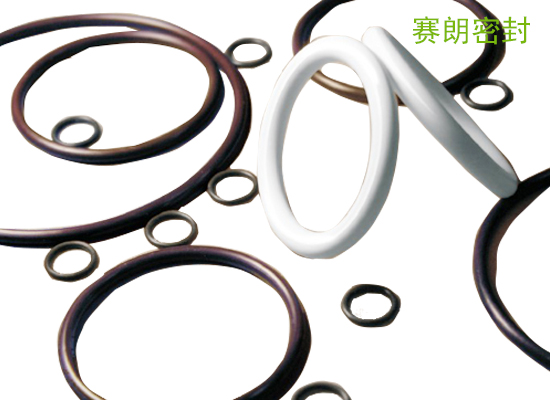
磨损是高频撞针密封普遍的失效形式,尤其喷射阀短行程、高频率撞击工况。撞针每秒数十次往复滑动,密封唇持续和撞针杆摩擦,长期运行后唇口轮廓被磨平,径向抱紧力逐步衰减,无法紧贴杆面,出现持续性漏胶。磨损又分为粘着磨损与磨粒磨损。粘着磨损多发生在干摩擦、缺少相容润滑的工况,密封材料和撞针表面发生微观粘附、撕脱,唇口起毛、掉屑;磨粒磨损危害性更强,胶水中含有的氧化铝、石英粉、银粉等硬质填料,或是管路内的金属碎屑、粉尘卡在唇口与撞针间隙之间,如同研磨砂持续切削密封唇,短时间就会出现沟槽,泄漏发展速度很快。另外,压缩量过大、唇口抱紧力过高,摩擦阻力和生热增加,也会加速磨损老化。
溶胀失效属于材料与介质不兼容引发的化学失效,在点胶行业十分常见。密封圈材质长期接触胶水、稀释剂、清洗剂,小分子介质渗入高分子材料内部,造成密封件体积变大、变软、强度下降。溶胀后的密封圈外径、内径尺寸发生变化,压缩量失控,轻则摩擦力变大、撞针动作迟滞、回位不良,重则直接卡死撞针;溶胀严重时密封唇发软变形、失去回弹能力,压力脉冲下胶水从间隙渗出。反之还有收缩硬化的情况,部分介质会萃取橡胶内部增塑剂,密封圈变硬变脆、弹性丧失,唇口无法跟随撞针贴合,快速泄漏。比如普通丁腈橡胶接触环氧、UV胶、强溶剂易溶胀,即便尺寸正确,短期就会失效,属于选型错误。
划伤失效大多来自对偶件、装配异物、磕碰损伤。撞针杆是密封对偶面,杆体表面存在车刀纹、抛光不良、硬度不足,或者拆装过程磕碰产生毛刺、凹痕,尖锐位置反复刮擦密封唇,在唇口形成连续划痕,流体沿着划痕通道持续渗漏。还有一种容易忽略的情况:更换密封圈时,螺纹、沟槽边角没有倒角,密封圈强行装配被锐边割伤,刚上机就出现泄漏,属于装配划伤。撞针和阀体不同心、安装偏心,撞针摆动偏磨,也会造成单侧唇口快速刮伤,单侧漏胶。偏心带来的径向跳动,会让唇口受力不均,一侧持续受压、另一侧间隙变大,泄漏从单侧逐步扩散。
除以上三类核心失效,还有压力挤出、高温松弛、唇口装反、沟槽设计不合理等衍生失效。撞针开闭瞬间会产生瞬时高压脉冲,如果沟槽间隙偏大,密封材料在冲击压力下被挤进撞针与阀体的微小间隙,出现挤出咬伤,局部缺料破损。高温工况下橡胶材料会发生应力松弛,即使没有明显磨损,随着时间推移弹性慢慢下降,抱紧力不足,出现慢漏;PTFE泛塞封相对抗松弛,但如果弹簧选型偏弱,长期冲击疲劳后蓄能弹簧乏力,补偿能力下降,同样会泄漏。唇口方向装反是现场维修高频问题,唇口没有朝向介质侧,失去压力自紧效果,静态可能不漏,一旦加压、撞针动作就立刻滴胶拉丝。
还有一种间歇性漏胶,不属于密封件本体损坏,是工况匹配问题。撞针关闭瞬间的缓冲、胶料粘度变化、背压波动,造成瞬时负压或者压力尖峰,出现短暂拉丝滴漏,更换密封圈只能短期改善,很快复发,需要调整阀的开闭时序、撞针行程。
在故障区分判断上有简单的判别方法:拆开观察,唇口均匀起毛、轮廓磨平,优先判定磨损;密封圈发胀、发软、尺寸变大,是介质溶胀;唇口有一条或多条清晰线状割痕,属于划伤;密封圈变硬、失去弹性,多为增塑剂析出或者高温老化。
改善思路要对应根源:磨粒磨损优先做好胶水过滤,选用耐磨改性PTFE泛塞封;溶胀问题核心是重新匹配材质,氟橡胶、全氟醚适配不同溶剂型胶液;划伤管控撞针表面粗糙度、硬度,沟槽增加导入倒角,保证同轴度;同时合理控制压缩量、沟槽间隙,规避挤出风险。
总的来说,撞针密封圈泄漏不能直接判定为密封件质量问题,磨损、溶胀、划伤分别对应摩擦工况、化学兼容、装配对偶件三大方向,找准失效机理,再针对性优化材质、加工精度与装配规范,才能延长密封寿命,稳定控制漏胶、拉丝故障。

contact us
东莞市赛朗密封科技有限公司
全国服务热线:0769-22210391
手机(Tel):13450082237
传真(Fax):0769-22217692
网址:www.sllseals.com
地址(Add):广东省东莞市东城街道桑园社区银贵路6号
service
0769-22210391分机802
服务热线




 淘宝旺旺