东莞市赛朗密封科技有限公司
手机:13450082237
电话:0769-22210391
传真:0769-22217692
网址:www.sllseals.com
邮箱:13450082237@163.com
地址:广东省东莞市东城街道桑园社区银贵路6号
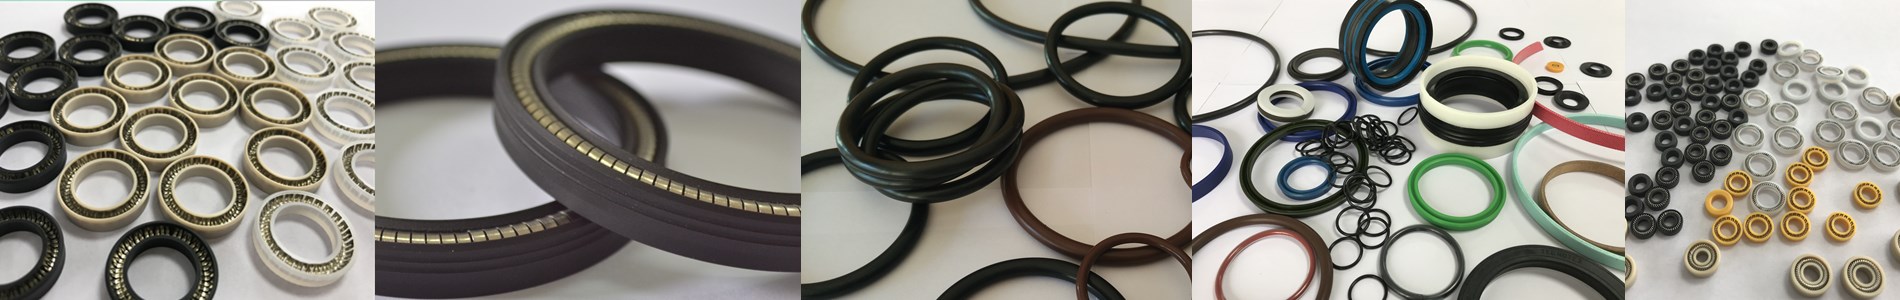
点胶机泛塞封属于弹簧蓄能式密封件,多用于柱塞阀、螺杆阀、喷射阀内部,隔绝胶水与驱动腔体,介质包含UV胶、环氧胶、锡膏、热熔胶等。这类密封件唇壁薄、工作往复频次高,装配操作不当易出现唇口卷边、预压失衡、局部卡滞,上机之后快速漏胶、积胶卡死。本指引覆盖装配前检查、沟槽确认、对位压装、预压管控、试机验证以及不良预防,适配自动化点胶阀产线装配与维修更换作业。
一、装配前期点检
1.泛塞封本体检查
取出泛塞封,目视检查PTFE护套唇口无崩缺、划痕、挤压变形,弹簧镶嵌到位,无弹簧偏移、翘出槽位;密封件表面无粉尘、碎屑、外来颗粒。洁净型半导体点胶用泛塞封,避免徒手直接触碰唇口工作面,佩戴无尘手套操作,防止油脂污染胶水。
区分密封方向:点胶泛塞封大多为单向唇口结构,唇口斜面朝向胶水侧,背向气缸、驱动活塞一侧,装反会直接丧失密封能力,短时间出现漏胶。
2.阀座沟槽与轴芯检查
清理沟槽内部残留固化胶渣、旧密封碎屑、油污;沟槽内壁不能有毛刺、台阶、磕碰凹痕。
核对图纸确认沟槽尺寸:槽宽、槽深、底部圆角、入口倒角。泛塞封沟槽入口需设置倒角,常规C0.3~C0.5,无倒角或者倒角过小,压入过程锋利棱边会刮削、翻卷PTFE唇口,是卷边主要诱因。
检查柱塞轴、螺杆外圆表面:无拉伤、胶垢凸起,表面粗糙度达标,轴径尺寸和密封件匹配,轴圆度偏差大,往复运动时唇口受力不均,容易单边磨损漏胶。
3.辅料管控
点胶密封一般不建议加注润滑油脂,油脂容易和UV胶、环氧胶发生反应,造成胶液污染、固化不良;只有少数高频往复螺杆阀,按原厂要求使用兼容的专用润滑介质,禁止随意选用普通黄油。
二、对位与压装操作规范
1.对位居中:将泛塞封垂直对准沟槽,唇口方向确认无误,保证密封圈和轴、沟槽同轴,禁止倾斜推入。倾斜压入会让唇口单侧先受力,发生扭曲、翻边。
2.压入工装要求:优先使用配套套筒压套,压套端面平整,内径略大于轴径,外径适配泛塞封背部,受力作用在密封件底座,严禁直接按压唇口位置。
3.压入节奏平稳,匀速推进,不可敲击、猛压;压到位之后轻转套筒,确认密封件完全落底,没有悬浮、歪斜。
4.剖分式泛塞封:拼接切口错开轴的受力高点,切口贴合平整,拼接缝不要正对胶水冲刷方向,避免胶料从缝隙渗入弹簧腔。
5.装配中途暂停时,不要将装好密封的阀件敞口放置在胶水雾气环境,防止微量胶雾附着在唇口提前固化。
三、预压量管控(密封核心参数)
泛塞封依靠内置弹簧提供持续预紧力,预压量由沟槽深度、密封件截面高度决定。
预压过大:唇口和轴抱紧力太高,往复运动摩擦阻力大,发热明显,胶水更容易在唇口位置积碳结焦,柱塞卡滞,驱动负载上升;
预压不足:弹簧压缩量不够,唇口贴合不紧,随着往复磨损很快出现间隙,发生渗胶、漏胶;
点胶阀泛塞封预压量常规控制在截面高度的10%~20%,高频喷射阀取下限,高粘度胶水、高压供胶工况取上限。
同批次更换密封件时,不要随意打磨沟槽或者垫高垫片改变预压,如需调整,做好首件标记测试。
四、防唇口卷边着重管控要求
1.沟槽入口倒角是首要防护,缺少倒角的沟槽优先返修,不要强行装配;
2.压装全程同轴,禁止单边受力;
3.轴端部导入倒角:柱塞装入密封孔时,轴头做圆滑过渡,尖角直接穿过唇口会刮翻唇沿;
4.装配完成后,手动缓慢拉动柱塞往复2~3次,手感顺滑无卡点;如果拉动发涩、有卡顿感,拆解检查唇口是否已经内卷,不要直接通电试机;
5.泛塞封PTFE材质软,一旦唇口卷边属于不可逆损伤,返修后密封效果大幅下降,建议直接更换新件。
五、装配后试机与验证流程
1.空载试运行:不通胶水,低压驱动往复动作,持续几十次,观察动作是否顺畅,有无异响卡滞;
2.低压供胶测试:先调低供胶压力,短时间保压,查看密封背部有没有渗胶痕迹;
3.逐步升到正常工作压力、设定点胶频率,连续跑合;着重观察:出胶稳定,密封外侧无溢胶、无胶丝渗出;
4.跑合巡检:UV胶工况留意唇口位置有没有胶体缓慢固化堆积;热熔胶关注温升,高温下PTFE容易蠕变,预压会缓慢变化;
5.首件留样记录:更换密封型号、沟槽返修、轴芯更换之后,需执行首件长时间跑合验证。
六、常见装配不良及改善对策
1.唇口卷边漏胶:沟槽无倒角、压装倾斜、轴头尖角、工装压到唇口;改善:修倒角、更换压套、优化导入角,装配前确认方向。
2.间歇性渗胶:预压量偏小、泛塞封装反、轴表面拉伤、密封件偏心;改善复测沟槽尺寸,核对唇口朝向,更换磨损轴芯。
3.柱塞卡滞、动作沉重:预压过大、唇口扭曲、胶渣残留在密封腔内;适当下调预压,清理腔体积胶,重新装配。
4.短时间密封失效积胶:装配带入油污粉尘,试机前没有清洁,胶水和杂质在唇口固化;严格无尘清洁流程,避免污染。
5.弹簧腔进胶:唇口破损、拼接缝对位不合理、长时间高压冲击;优化切口位置,控制瞬时供胶冲击压力。
七、维护更换注意事项
拆旧密封件时,使用软材质挑钩,避免硬质工具划伤沟槽内壁和轴面;清理固化胶垢不要用尖锐刀具刮削密封配合面。
备件存放单独密封包装,防尘避光,UV胶配套泛塞封避免长期紫外线照射,防止PTFE材质提前老化变脆。
装配、更换作业形成标准化点检表,着重确认唇口方向、沟槽倒角、同轴对位、预压手感,从装配环节减少点胶阀漏胶故障。

contact us
东莞市赛朗密封科技有限公司
全国服务热线:0769-22210391
手机(Tel):13450082237
传真(Fax):0769-22217692
网址:www.sllseals.com
地址(Add):广东省东莞市东城街道桑园社区银贵路6号
service
0769-22210391分机802
服务热线


 淘宝旺旺