东莞市赛朗密封科技有限公司
手机:13450082237
电话:0769-22210391
传真:0769-22217692
网址:www.sllseals.com
邮箱:13450082237@163.com
地址:广东省东莞市东城街道桑园社区银贵路6号
弹簧蓄能密封圈结构工艺管控车削成型弹簧镶嵌热处理密封唇加工规范
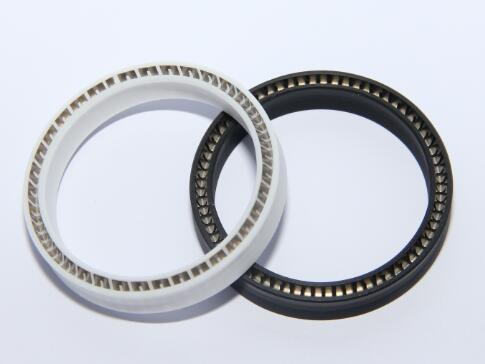
弹簧蓄能密封圈也常叫泛塞封,由填充PTFE/PEEK护套和内置蓄能弹簧组成,依靠弹簧持续提供预紧力,补偿唇口磨损、材料冷流以及配合偏心,适配高低温、强腐蚀、真空、高压等严苛工况。产品大多采用数控车削一体成型,整套工艺包含坯料预处理、车削成型、弹簧槽加工、弹簧镶嵌、热定型、唇口精修、清洗检测,每一道工序都会直接影响预紧力均匀性、唇口贴合状态以及长期防泄漏能力。
一、坯料原料预检管控
护套基材以填充改性PTFE为主,可添加玻纤、碳粉、石墨、二硫化钼等填料调整耐磨、导热、抗蠕变性能;特殊工况选用PEEK、超分子材料。原料坯料内部不能存在气孔、分层、填料团聚,坯料密度均匀,避免车削之后局部疏松、快速磨损。
蓄能弹簧主流分为V型U型弹簧、螺旋弹簧、斜圈弹簧,材质常用316L、17-7PH、Elgiloy合金。线材核对弹力曲线、耐蚀等级;弹簧成型后先做去应力热处理,稳定弹力,防止后续装配后弹力衰减。
不同材质坯料分开存放,做好防潮防尘;高洁净半导体、食品医药订单,原料单独管控,避免杂质混入。
二、数控车削成型管控
PTFE质地偏软、热膨胀系数高,车削难点在于控温防变形,优先选用PCD金刚石锋利刀具,采用高转速、小切深、低进给的切削方案,切削过程持续风冷或者微量冷却,降低切削热累积,防止坯料受热隆起、尺寸漂移。
1.外圆、内孔、截面同步加工,严格控制截面尺寸、弹簧槽深度与槽宽,弹簧槽是容纳弹簧的核心位置,槽深直接决定弹簧压缩预压量,公差偏差会造成同批次密封件摩擦力忽大忽小。
2.车削过程控制表面粗糙度,动态往复密封唇区域Ra≤0.4μm,无刀纹、撕裂、麻点;不允许出现翻边、毛刺。
3.非对称唇口结构(单向高压密封)严格按照图纸区分高压侧唇和低压侧,唇口角度、厚度一次成型,避免二次修补破坏表层结构。
4.批量生产执行首件全尺寸检测,每间隔一定数量抽检截面,PTFE件冷却之后复测尺寸,补偿热胀带来的测量误差。
剖分式泛塞封额外管控切口对接面,切口平整,拼接之后无高低台阶,保证装入沟槽后唇口连续贴合。
三、热定型热处理管控(护套去应力)
车削完成的PTFE护套内部留存切削应力,长期使用容易发生蠕变变形、唇口塌陷,需要安排热定型处理。
按照填料配方设定升温曲线,缓慢升温、恒温保温、阶梯降温,避免急冷急热产生新内应力。常规改性PTFE定型温度接近380℃区间,保温时长根据壁厚调整,目的是稳定结晶结构,降低冷流倾向。
定型时护套单层平铺摆放,不堆叠挤压,防止高温下受压变形;定型冷却之后再次复测自由截面尺寸,剔除变形件。
注意:该工序是护套的热定型,和金属弹簧回火分开执行,弹簧热处理在弹簧来料阶段完成,不随护套高温定型,避免弹簧弹力失效。
四、弹簧镶嵌装配管控
镶嵌使用专用定位工装,禁止徒手硬压,防止弹簧歪斜、脱出、刮伤弹簧槽内壁。
1.镶嵌前核对弹簧规格:弹簧自由高度、弹力曲线、圈数,弹簧和槽位间隙匹配,弹簧放入之后不能过度挤压或者松旷。
2.弹簧入槽时保持整圈同步压入,保证弹簧在槽内居中,不偏靠一侧;弹簧接头位置避开密封唇主接触区域,减少局部应力点。
3.镶嵌完成检查:弹簧完全落进槽内,无翘头、外露,转动密封圈一周,手感阻力均匀,无局部卡点。
4.多弹簧组合款、分段式弹簧结构,控制弹簧对接间隙,间隙过大容易出现局部预紧力不足,间隙过小叠加应力,摩擦扭矩上升。
五、密封唇精修加工规范
密封唇是和轴/孔壁直接接触的工作面,唇口轮廓、圆角、厚度直接决定密封效果和摩擦寿命。
1.精修走刀轻柔,只做微量修光,不大量切削,防止破坏唇口应力结构;唇口边缘做微小圆滑过渡,禁止尖锐刃口,尖锐唇口容易磕碰翻边、短期磨耗过快。
2.单向密封唇斜面朝向高压介质侧,唇口薄厚梯度符合设计,高压工况唇背部预留防挤出支撑结构配合空间。
3.唇口外观全检:无崩缺、划痕、褶皱;唇口圆周轮廓圆度达标,圆度偏差大会造成局部接触不严,出现点状渗漏。
4.旋转工况密封唇,适当降低唇口接触面积,控制摩擦发热;往复工况侧重唇口耐磨支撑,调整唇根部厚度。
六、后处理、清洗与成品检测
1.清洗:泛塞封加工残留切削粉尘、碎屑,高要求产品采用超声波清洗,无尘环境吹干,烘干温度温和,避免唇口受热变形;半导体、真空密封件管控洁净度,控制颗粒残留。
2.弹力抽检:抽样做压缩载荷测试,压到工作沟槽压缩量,读取弹力值,同一批次弹力离散控制在合理区间。
3.密封性能测试:按需求做气压保压、液压渗漏测试,真空款增加氦检;动态样件做跑合测试,监测摩擦力变化、泄漏情况。
4.外观分选:剔除唇口损伤、弹簧偏移、截面变形、表面麻点不良品。
七、常见不良根因与管控要点
1.唇口渗漏:弹簧槽深度偏差,预紧力不足;唇口圆度差、刀纹粗糙;弹簧镶嵌歪斜,局部无弹力支撑。
2.扭矩偏大:弹簧预压过量;唇口厚度设计偏大;车削残留应力,定型不到位。
3.唇口快速磨损:填料配比不合适;唇口表面粗糙;弹簧弹力过高;唇口角度不匹配运动方向。
4.后期变形渗漏:PTFE热定型不足,蠕变大;长期高温工况材质选型不对。
5.弹簧失效:弹簧热处理不到位弹力衰减;镶嵌时弹簧被划伤腐蚀;介质腐蚀弹簧材质。
八、制程巡检与变更管控
更换坯料批次、调整车削参数、更换弹簧型号、修改唇口截面,需做首件确认,留存尺寸、弹力、试漏记录。巡检着重监控车削温度、定型曲线、弹簧镶嵌状态、唇口外观。
弹簧蓄能密封圈属于功能密封件,护套车削精度、弹簧弹力匹配、唇口成型质量三者相互关联,单一参数改动,都需要同步验证密封性能,以此稳定批量良率,降低上机之后渗漏、磨耗快的问题。

contact us
东莞市赛朗密封科技有限公司
全国服务热线:0769-22210391
手机(Tel):13450082237
传真(Fax):0769-22217692
网址:www.sllseals.com
地址(Add):广东省东莞市东城街道桑园社区银贵路6号
service
0769-22210391分机802
服务热线


 淘宝旺旺