东莞市赛朗密封科技有限公司
手机:13450082237
电话:0769-22210391
传真:0769-22217692
网址:www.sllseals.com
邮箱:13450082237@163.com
地址:广东省东莞市东城街道桑园社区银贵路6号
在工业设备维护领域,喂料管密封圈的安装质量直接关系到产线运行的稳定性。针对“喂料管密封圈安装方法有哪些”这一实际操作问题,本文梳理了几种常见且经过实践验证的安装路径,供设备维修人员参考。
一、常规手工压入法
这是适用于小型喂料管密封圈的基础方法。操作时,先将密封圈在清洁的工作台上展平,检查其唇口或接触面有无毛刺。安装前,在喂料管端部及密封圈内壁涂抹一层薄薄的润滑介质(如硅脂或专用装配油),然后将密封圈套入管口,用手指沿圆周方向均匀用力,将其逐步推入密封槽内。需要注意,推压过程中应避免使用金属工具直接敲击,防止损伤密封圈表面。此法适合空间开阔、密封圈尺寸与管径匹配度较高的场景。
二、螺旋推进式安装法
当喂料管直径较大或密封圈材质偏硬时,可采取螺旋推进方式。具体操作是:将密封圈的一端先嵌入管端槽口,随后使用尼龙或铜制撬棒,以倾斜角度沿密封圈外周缓慢旋入。过程中可配合转动喂料管,使密封圈在旋转力作用下均匀就位。这种方法能够减少密封圈在安装中的扭曲变形风险,尤其适用于需要重复拆装的检修工况。但操作时需控制推进速度,避免因摩擦力过大导致密封圈表面出现划痕。
三、工装导向套辅助法
对于精mi喂料管或含有双唇结构的密封圈,tui荐使用导向套工装。该工装通常设计为锥形薄壁套筒,其小端外径与密封圈内径接近,大端则与喂料管端外径一致。安装时,先将导向套固定在喂料管端口,再将密封圈从导向套小端推入,使其沿着锥面平滑移动至管体密封槽内。此方法能显著降低密封圈在过棱边时的切割损伤概率,且安装位置一致性较好。部分企业还会结合液压或气动压具,实现半自动化的平稳压装。
四、冷冻收缩安装法
针对金属骨架复合型密封圈或过盈量较大的喂料管配合,可运用热胀冷缩原理。将密封圈置于低温冷冻箱内(温度通常设定在-20℃至-40℃),保持一定时间使其体积略微收缩,随后迅速取出并安装至喂料管对应位置。待密封圈恢复常温后,其径向胀紧力会自然形成密封效果。采用此法时,需预先测试密封圈材料的低温脆性,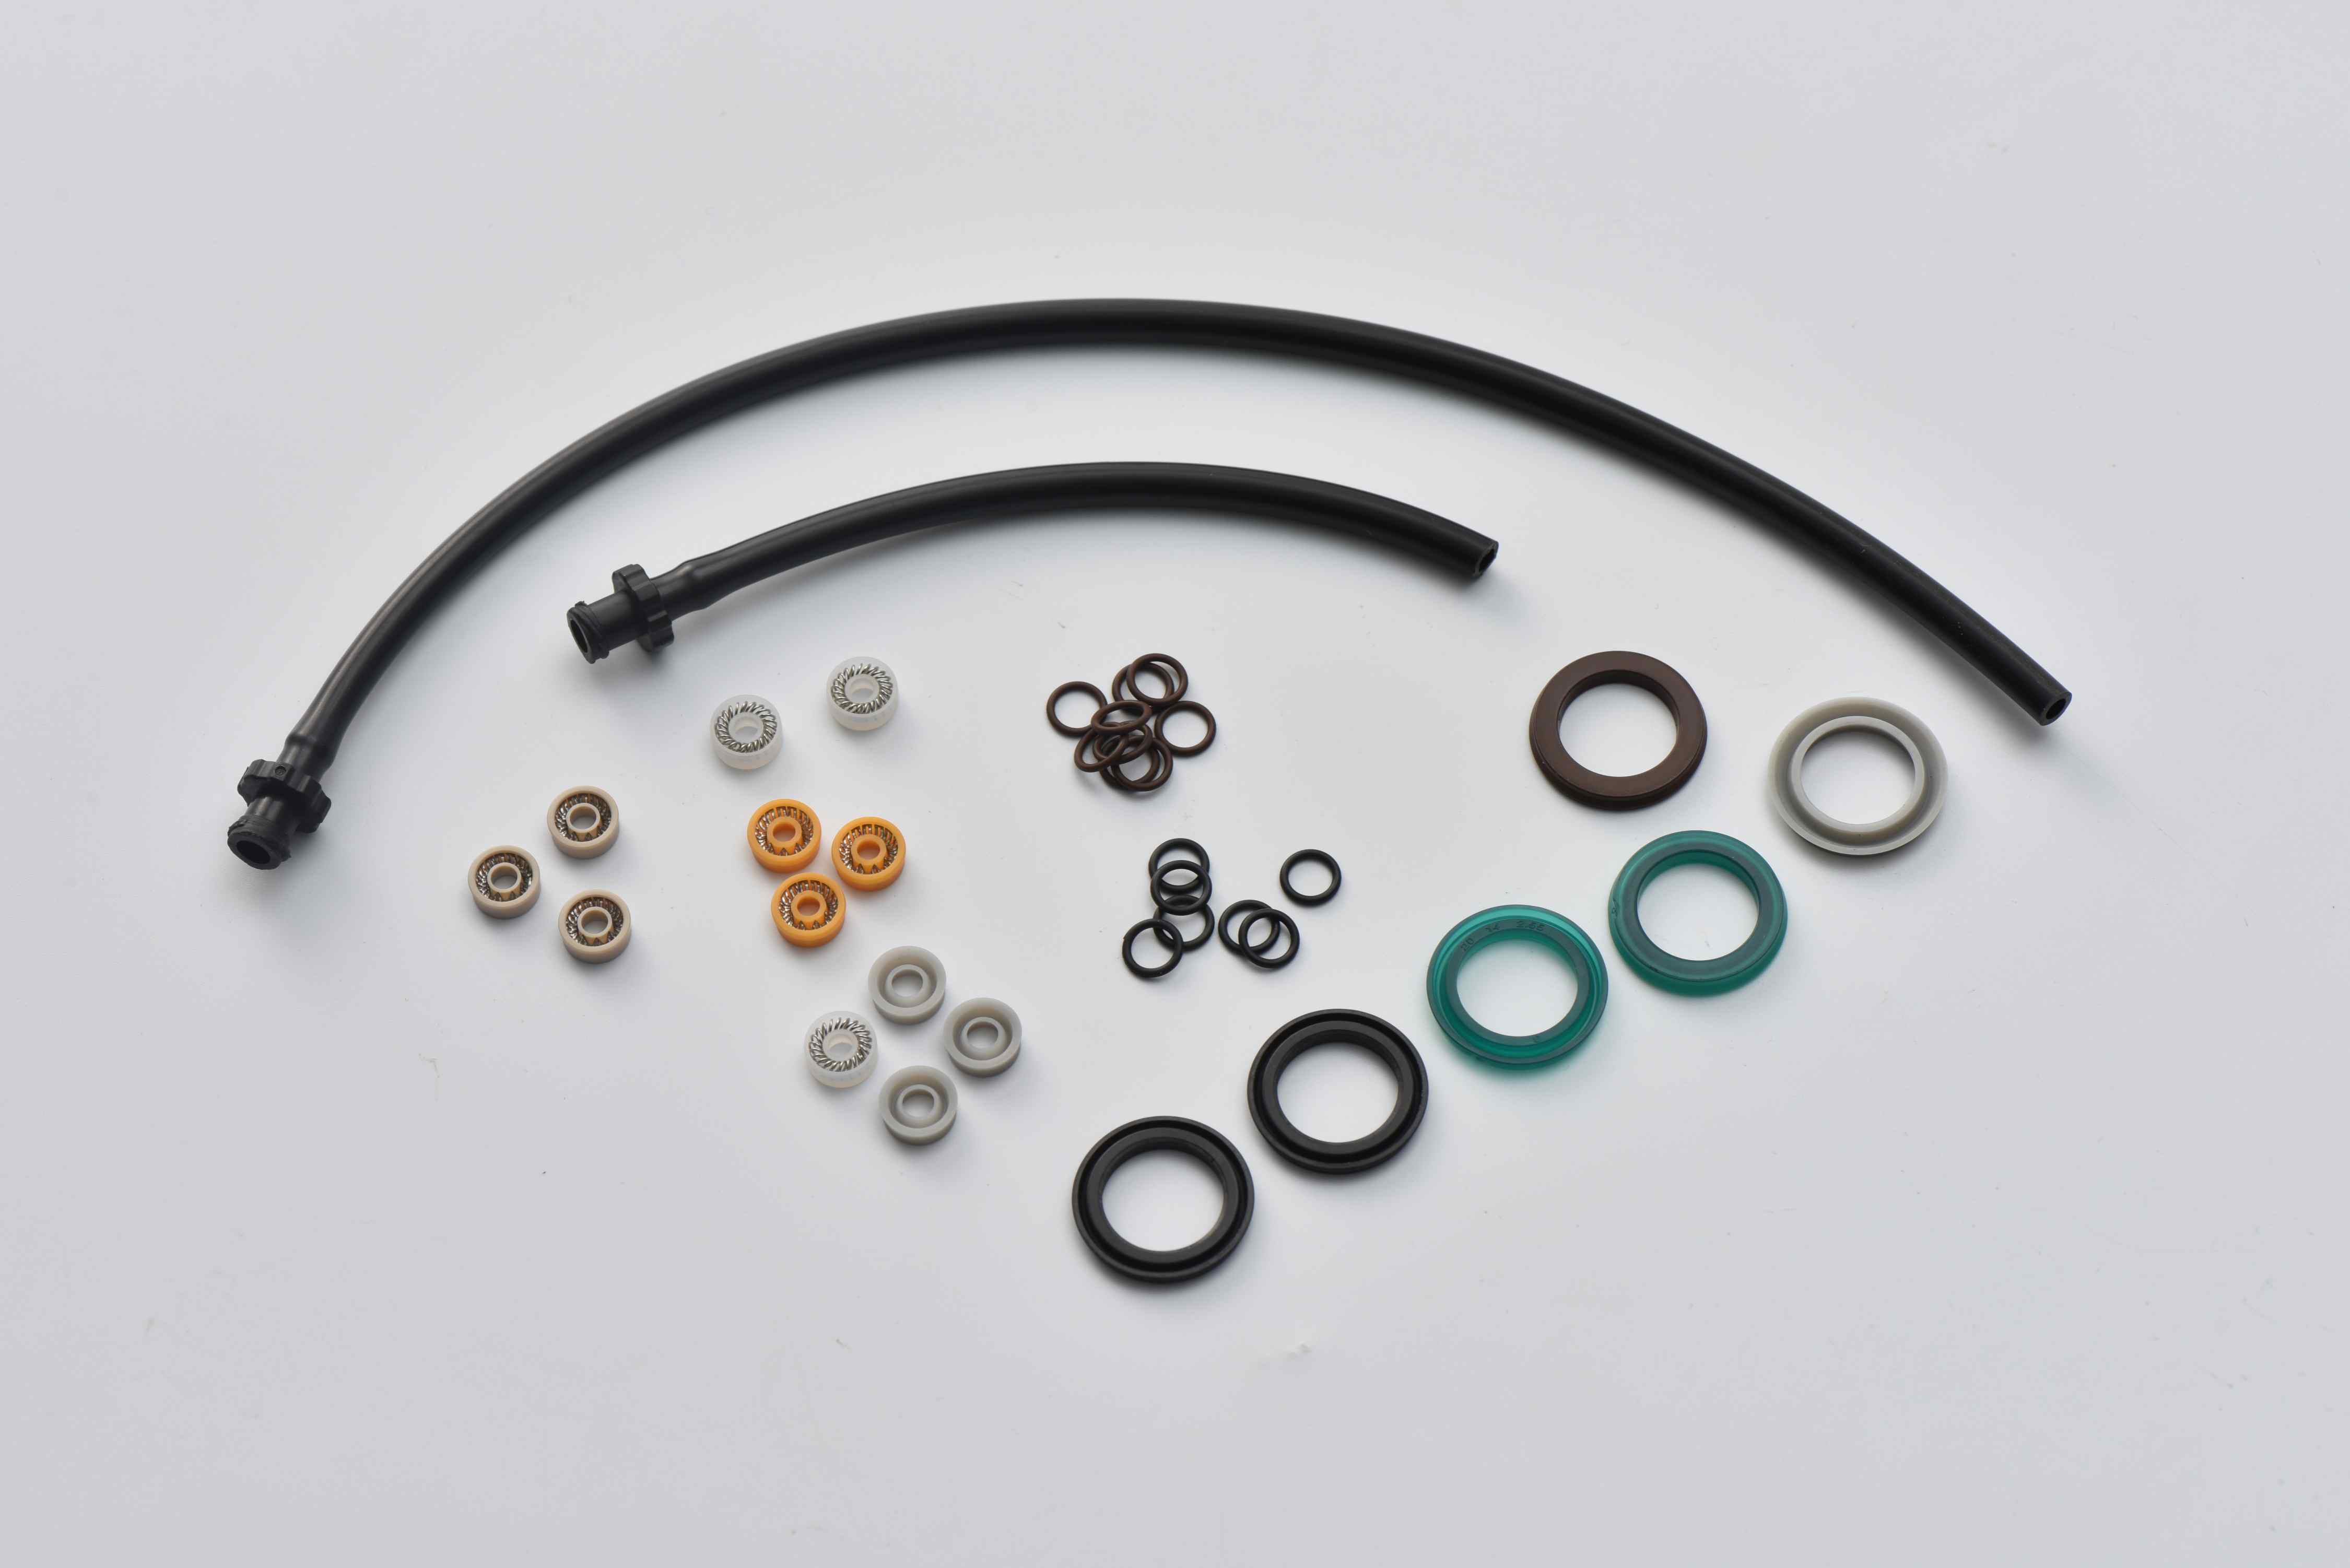 且安装操作要迅速,避免回温后尺寸恢复导致卡滞。
五、分段逐步校正法
在喂料管垂直安装或现场空间受限的条件下,可采用分段校正策略。即先将密封圈初步套入,然后使用带有标尺的压板或塞尺,分段检查密封圈各点位的入槽深度,并用非金属冲子对局部偏高区域进行轻敲校正。这种方法的优势在于能够实时反馈安装均匀度,但比较依赖操作人员的经验判断,建议配合照明放大镜辅助观察。
六、超声波检测辅助验证
安装完成后,建议对喂料管密封圈的贴合状态进行辅助验证。例如,利用超声波测厚仪或气密性检测仪,扫描密封圈周向的接触压力分布。若发现局部间隙异常,可及时微调或重新安装。这一步骤虽不直接属于安装动作,但能有效提升安装质量的可控性。
综合来看,喂料管密封圈的安装方法需根据管径尺寸、密封圈材质、现场工况及可用的工具条件来选取。实际操作中,往往是多种方法的组合运用,例如先采用工装导向套初步就位,再以分段校正法进行精细调整。同时,安装前的清洁检查、润滑剂的选择以及安装后的试运转观察,都是确保喂料管密封圈长期可靠使用的配套措施。建议企业建立标准化的安装作业指导书,并对操作人员进行周期性的技能复训,以降低因安装不当引发的泄漏风险。每一次安装作业后,记录密封圈型号、安装方法及使用周期数据,也有助于形成适合自身设备特性的安装工艺规范。
contact us
东莞市赛朗密封科技有限公司
全国服务热线:0769-22210391
手机(Tel):13450082237
传真(Fax):0769-22217692
网址:www.sllseals.com
地址(Add):广东省东莞市东城街道桑园社区银贵路6号
service
0769-22210391分机802
服务热线


 淘宝旺旺